01

Forgeage
Ébauche forgée à une forme quasi-définitive afin que la racine de la dent conserve un flux de grain continu.


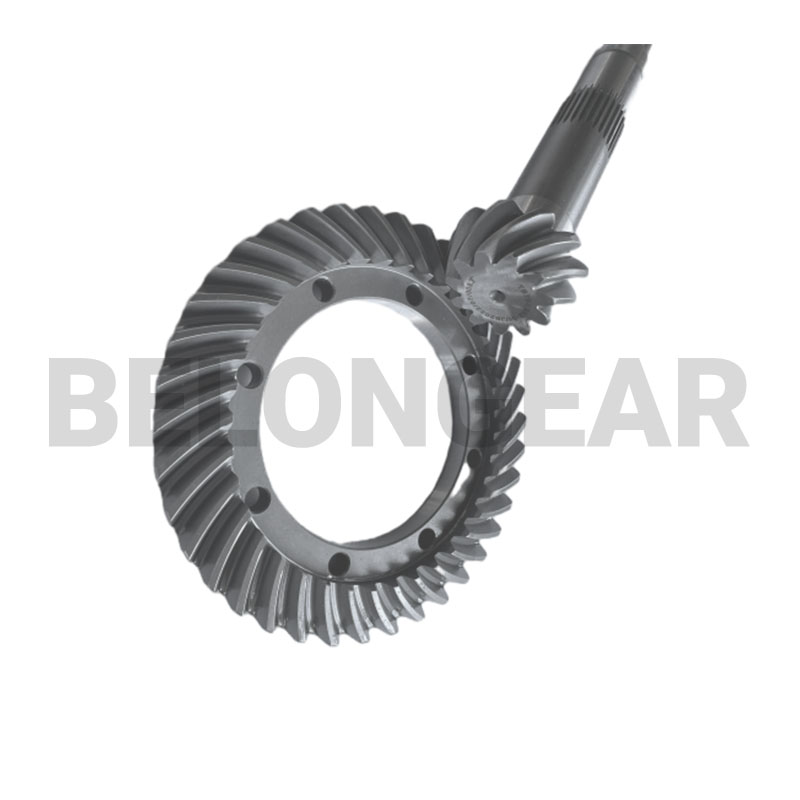
Les boîtes de vitesses des tracteurs fonctionnent intensivement quelques semaines par an, puis restent inactives. Un engrenage rodé assure un contact optimal avant même d'atteindre le champ, ce qui garantit le fonctionnement silencieux d'une boîte de vitesses saisonnière et évite les contraintes excessives qui réduisent sa durée de vie.
Les caractéristiques d'un engrenage conique à denture spirale dépendent autant de la finition de sa dent que de ses dimensions. Le choix du profil détermine la précision, le niveau sonore et le coût ; il est donc validé avant la diffusion du plan plutôt que d'être laissé à l'appréciation de l'atelier.
| Itinéraire | Comment la dent est finie | Choisi lorsque | Limitation |
|---|---|---|---|
| Gleason a doubléCETTE PAGE | Les dents sont taillées, trempées, puis rodées par paires appariées sur une machine Gleason. Chaque paire est frottée avec un composé abrasif afin d'assurer un contact sur toute la surface de la dent et non seulement à l'endroit où la fraise a laissé sa trace. | Fonctionnement silencieux à vitesse modérée ; volume sonore important ; la voie classique de l'automobile et du motoréducteur. | Le rodage corrige le contact, et non la géométrie de la dent taillée ; la précision réalisable est donc fixée avant la trempe. |
| Terrain de Gleason | Après trempe, les flancs des dents sont rectifiés sur une rectifieuse Gleason. La rectification corrige la déformation induite par la trempe, de sorte que la dent finie respecte une tolérance de profil stricte, sans qu'il soit nécessaire de recourir au rodage pour rétablir le contact. | Vitesse supérieure, précision accrue et bruit réduit par rapport au rodage : la solution idéale pour les boîtes de vitesses à fonctionnement continu. | Le meulage est une étape de finition plus lente et plus coûteuse, elle est donc choisie lorsque la précision le justifie. |
| Klingelnberg coupé dur | Les dents sont d'abord ébauchées à l'état tendre, puis trempées et enfin finies par usinage à haute dureté sur une machine Klingelnberg. L'usinage de la dent trempée évite une opération de rectification supplémentaire et préserve la surface de la dent des marques de rectification. | Finition dure là où le meulage est difficile, et pour la géométrie du système Klingelnberg. | L'ébauche doit laisser suffisamment de matière, c'est pourquoi l'ébauche et la finition sont planifiées comme une seule opération. |
Les valeurs ci-dessous proviennent du dessin de cet article. Lorsqu'une matière ou un degré de précision est indiqué sur la page, cette information est reprise ici ; toutes les autres données sont confirmées avec vous lors de l'examen du dessin et ne sont pas déduites du catalogue.
| Article | Ce produit | Comment cela est-il confirmé ? |
|---|---|---|
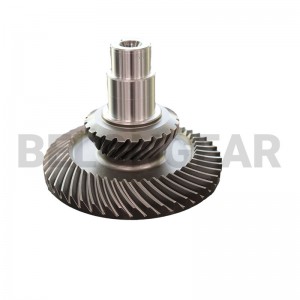
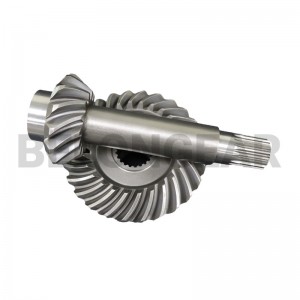
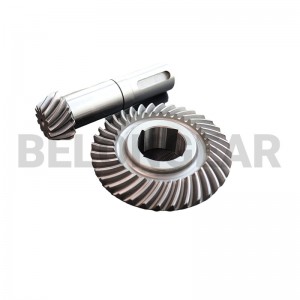
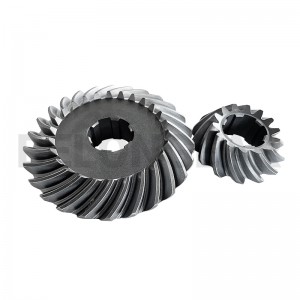
| Type d'engrenage | Paire d'engrenages coniques et de pignons | Dessin |
| Finition | Lappés en paire assortie | Rapport de maillage |
| Matériel | Acier allié cémenté selon le dessin | Certificat de matériel |
| Traitement thermique | Cémentation selon le dessin, puis rodage | Rapport sur le traitement thermique |
| Devoir | boîte de vitesses et transmission finale du tracteur | Dessin |
| Étendue de l'approvisionnement | Paire assortie | Rapport de maillage |
Un kit de remplacement pour tracteur est généralement acheté en fonction d'une machine déjà présente dans l'atelier, ce qui change la donne.
Un dessin est rapide à réaliser ; un échantillon usé nécessite d'abord d'être mesuré, et cette mesure représente le principal facteur de coût.
L'achat des deux pièces coûte plus cher au départ, mais évite d'avoir à adapter un nouvel engrenage à un pignon usé.
La profondeur de la peinture est déterminée selon le plan ; les peintures plus profondes allongent le temps de cuisson au four.
Un jeu de réparation et un jeu de pièces de rechange pour une saison sont tarifés différemment.
La plupart des problèmes rencontrés avec les engrenages coniques à denture hélicoïdale proviennent du montage plutôt que des dents elles-mêmes. Ce sont les trois points que le monteur doit contrôler sur la machine.
La dent est taillée, trempée, puis rodée contre son pignon. Le rodage permet d'établir un contact sur toute la surface, de sorte que la paire de dents finie soit appariée et non interchangeable.
Ébauche forgée à une forme quasi-définitive afin que la racine de la dent conserve un flux de grain continu.

Alésage, faces et épaulement de montage usinés ; ce sont ces éléments qui servent de référence pour la découpe et la mesure des dents.

Dents en spirale taillées sur une machine Gleason selon le cône primitif et la distance de montage indiqués sur le dessin.

Cémentation, trempe et revenu jusqu'à la profondeur de cémentation et la dureté à cœur spécifiées.

Les diamètres d'alésage et de positionnement sont rectifiés après trempe afin que l'engrenage tourne parfaitement par rapport à ses références.

Rainures de clavette, filetages et perçages usinés conformément au dessin.

Les deux pièces sont rodées l'une contre l'autre avec un composé abrasif, ce qui crée un contact et un jeu.

Marquer l'identification et le numéro de coulée afin que la paire assemblée reste ensemble pendant l'emballage.

Nettoyé, protégé contre la corrosion et emballé dans une boîte intérieure, un carton et une caisse en bois.
L'itinéraire détermine les contrôles à effectuer. Chaque paire de dentées est mesurée au centre d'engrenages, puis engrenée ; les résultats sont communiqués avec la marchandise et non conservés en interne.

Alésage, face et distance de montage par rapport au dessin.Rapport dimensionnel

Propriétés chimiques et mécaniques de la barre brute.Certificat de matériel

Dureté superficielle après trempe et revenu.Rapport sur le traitement thermique

Profondeur de la carie et microstructure de la dent.Rapport sur le traitement thermique

Rugosité des flancs après rodage, génératrice de bruit.Rapport de rugosité

Précision et faux-rond des dents au centre de mesure des engrenages.Rapport d'exactitude

Configuration des contacts et jeu sur la paire assemblée.Rapport de maillage
Les engrenages coniques à denture hélicoïdale sont privilégiés pour une transmission à angle droit fluide et rapide. Belon fournit des engrenages à ces industries.
 Agriculture
 Construction
 Restauration
L'angle de l'arbre n'est pas de 90 degrés ; la paire est coupée à l'angle réellement utilisé par la boîte de vitesses du tracteur, c'est pourquoi le schéma est plus important que le numéro de modèle.
Oui, si la dent et les points de référence sont suffisamment bien conservés pour permettre les mesures. Si les deux éléments sont fortement usés, il faut reconstituer la géométrie d'origine, ce qui prend plus de temps.
Parce que les deux pièces sont en contact et subissent du jeu. Une roue neuve contre un pignon usé frotte généralement sur le bord de la dent.
Le rodage vise à optimiser le contact, et non la résistance. La résistance provient du matériau et de la profondeur de la couche de cémentation indiquée sur le dessin ; le rodage permet de s’assurer que cette résistance est effectivement appliquée sur toute la surface de la dent.
Veuillez envoyer le schéma ou la paire usée, ainsi que l'entraxe de montage et la charge. Le tracé, le matériau et la précision pourront alors être vérifiés en fonction des besoins réels de la machine.